
เทคโนโลยีเทคโนโลยีการผลิต
เทคโนโลยีการขึ้นรูปสำหรับส่วนประกอบเรซิน
ความทนทานของส่วนประกอบของเรซินไม่เพียงแต่ถูกระบุโดยรูปร่างเท่านั้นแต่ยังพิจารณาจากทิศทางการไหลของวัสดุ การใช้เรซิน
จะใช้วิธีการวิเคราะห์การไหลของเรซินซึ่งทาง Tsurumi ตรวจสอบโดยการดูสภาพการไหลและรูปร่างเพื่อที่จะรักษาความทนทานที่ได้
กำหนดไว้ล่วงหน้าและเพิ่มความสามารถในการผลิตให้ดียิ่งขึ้น
-
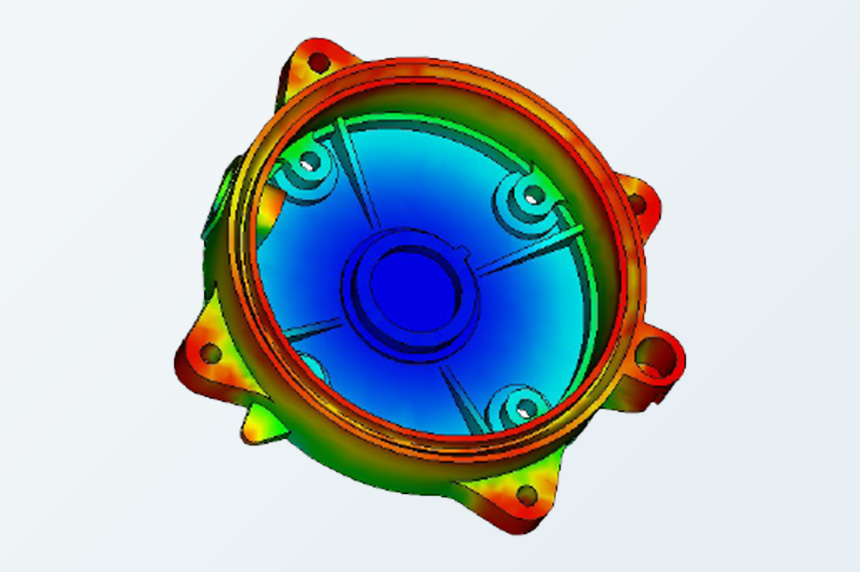
การตรวจเวลาเติม
-
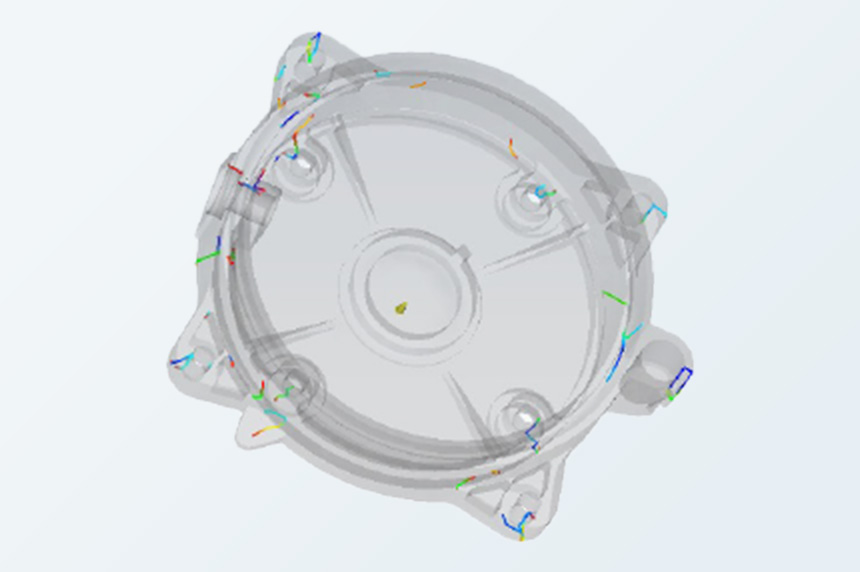
การตรวจรอยเชื่อมประสาน
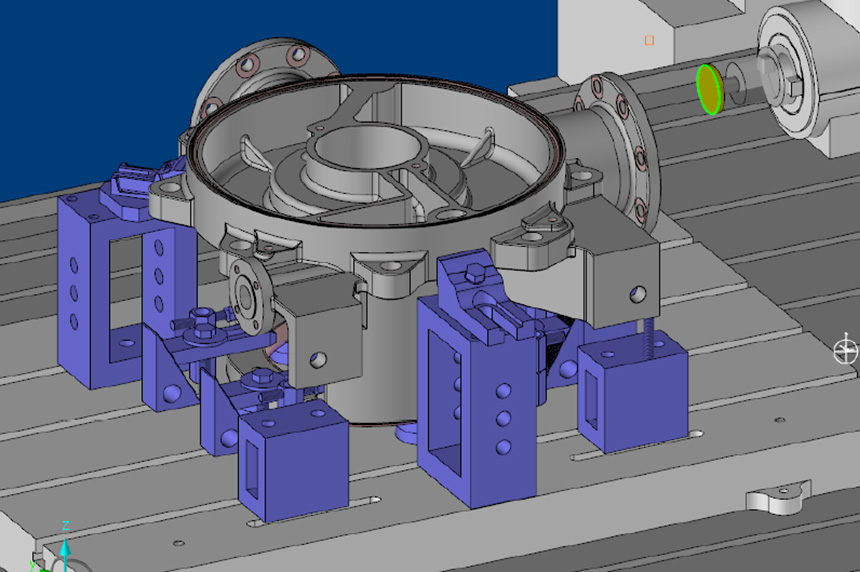
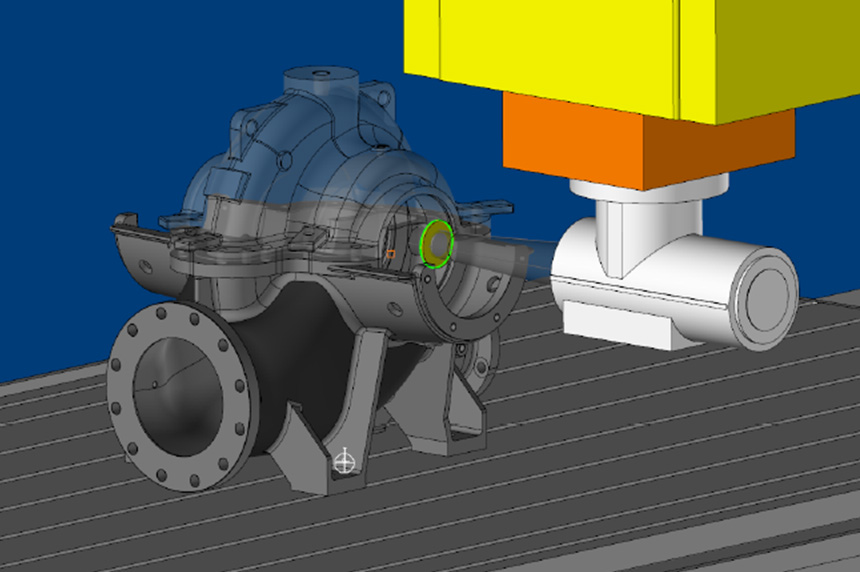
การใช้ประโยชน์ CAM
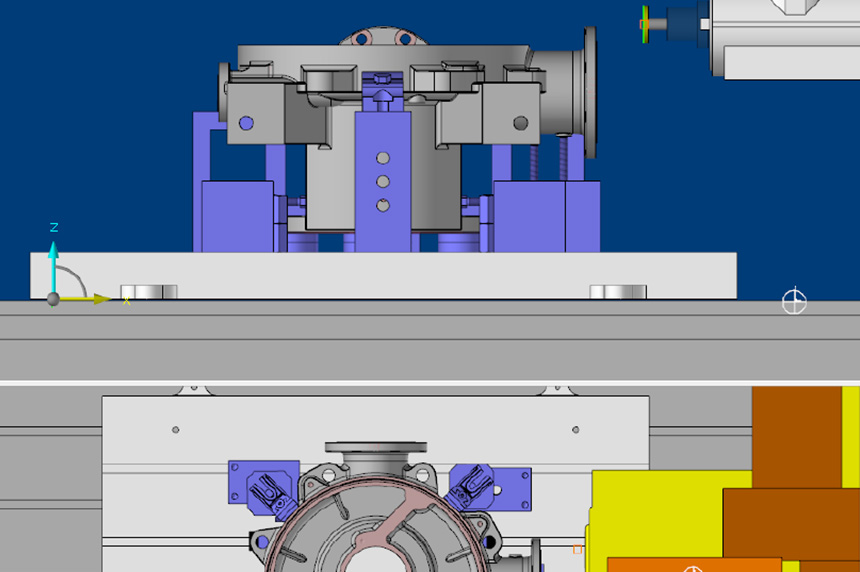
การใช้ประโยชน์ของโมเดลที่สร้างขึ้นโดย CAD 3 มิติ ทาง Tsurumi ใช้ CAM สร้างโปรแกรมสำหรับใช้งานเครื่อง NC
โปรแกรมการตัดเฉือนจะถูกตรวจสอบโดยการจำลองเพื่อระบุและแก้ไขปัญหาที่อาจเกิดขึ้นก่อนการตัดเฉือน ทำให้การทำงานของเครื่อง NC มีประสิทธิภาพ
การจำลองการตัดเฉือนโดย CAM
เทคโนโลยีในการวัด
ทั้งใบพัดและ pump casing เป็นตัวกำหนดประสิทธิภาพของปั๊ม เมื่อเร็วๆนี้ มีความต้องการปั๊มที่มีประสิทธิภาพที่สูงกว่า และรูปร่างของชิ้นส่วนเหล่านี้มีความซับซ้อนมากยิ่งขึ้นและเป็นแบบ 3 มิติ
โดยในอดีตจะใช้เครื่องมือวัดเพื่อตรวจสอบขนาดที่เป็นตัวแทน อย่างไรก็ตาม การใช้เครื่องมือในการวัดทำให้เราสามารถวัดได้อย่างแม่นยำมากยิ่งขึ้น มีความครอบคลุมมากยิ่งขึ้น รวดเร็วมากยิ่งขึ้น
ซึ่งทำให้เรามีความเป็นไปได้ที่จะผลิตส่วนประกอบของชิ้นส่วนที่มีคุณภาพสูงและมีความแม่นยำสูงได้
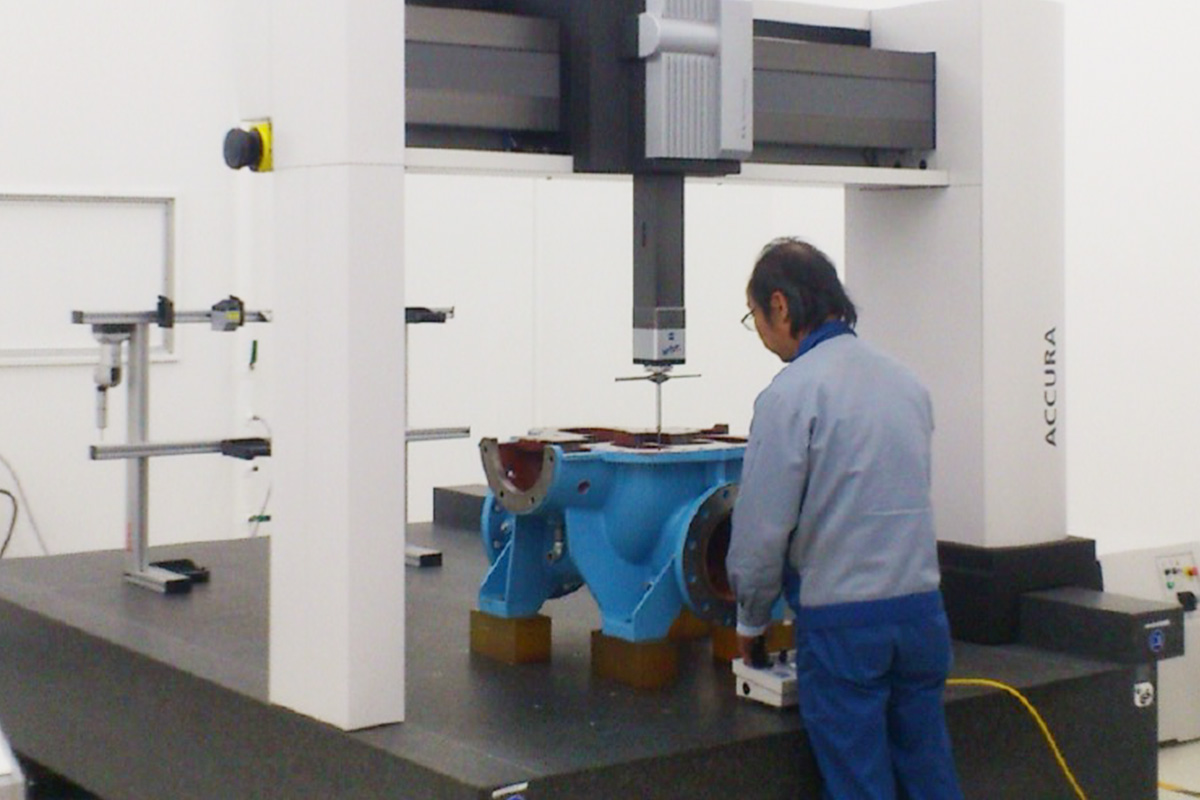
การวัดพิกัดความคลาดเคลื่อนของรูปร่าง
-
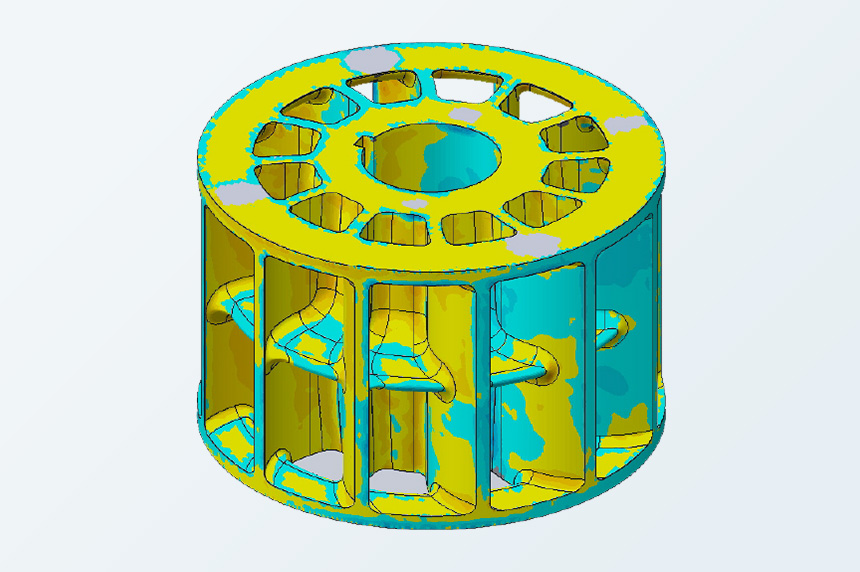
การวัดใบพัดของปั๊มสุญญากาศ
-
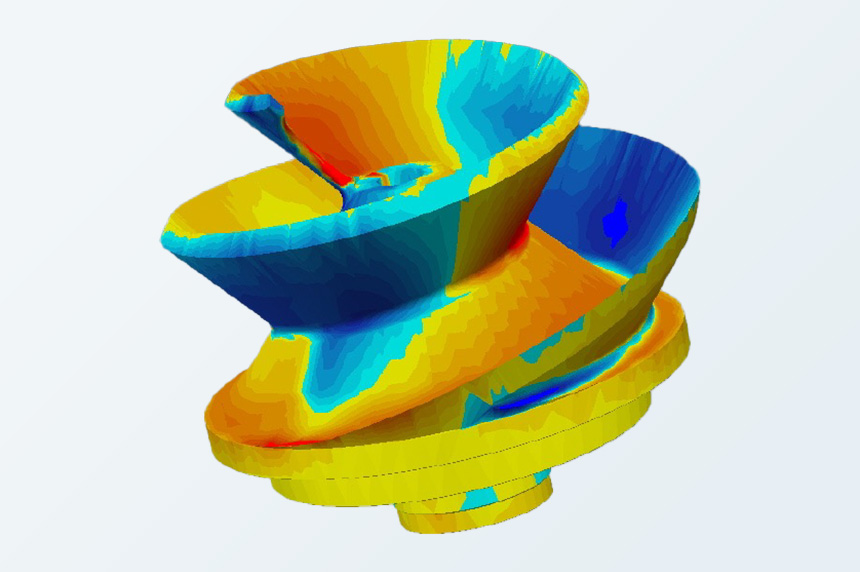
การวัดใบพัดปั๊มสกรู
การสวมอัดร้อน (Shrink Fitting) ของใบพัดและเพลา
ตัวอย่างเช่น liquid ring pump โดยวิธีการ "Shrink Fitting" อาจใช้วิธีการยึดใบพัดและเพลาเข้าด้วยกัน ซึ่งเป็นวิธีการที่ใบพัดมีการขยายตัวด้วยความร้อน (รูเพลาจะใหญ่ขึ้น) และหลังจากใส่เพลาแล้ว ใบพัดจะเข้ารูปพอดีกับเพลาหลังจากการทําให้เย็นลง ซึ่งวิธีการนี้อาจได้รับผลกระทบต่าง ๆ เช่น การผิดรูปที่ขึ้นอยู่กับวิธีการให้ความร้อน อุณหภูมิในการทําความร้อน การกระจายตัวของอุณหภูมิ และอื่นๆ ในการจัดหาผลิตภัณฑ์ที่มีคุณภาพสูงและคงทน ทาง Tsurumi มีการจัดการโดยเชื่อมการทํางานโดยการตรวจสอบเงื่อนไขของทุกปัจจัยผ่านทางการมองภาพของอุณหภูมิที่ใช้การเทอร์โมกราฟี
-
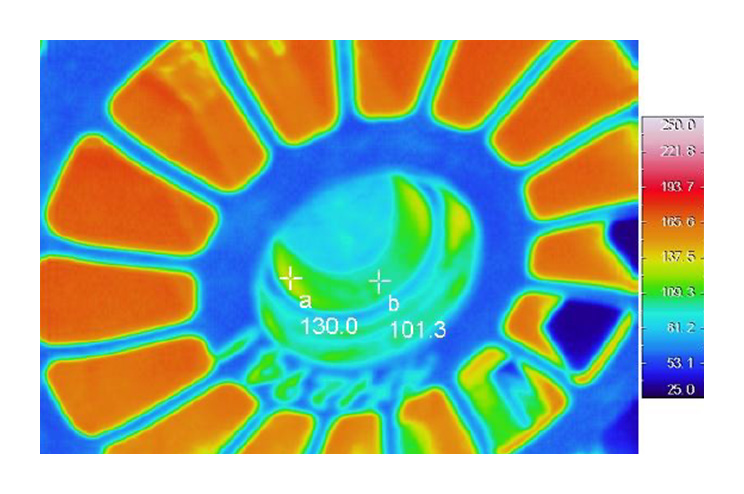
การกระจายอุณหภูมิในใบพัดหลังจาก ทำความร้อน แต่ก่อนใส่เพลา
(รูเพลาอยู่ใกล้กับจุดศูนย์กลาง) -
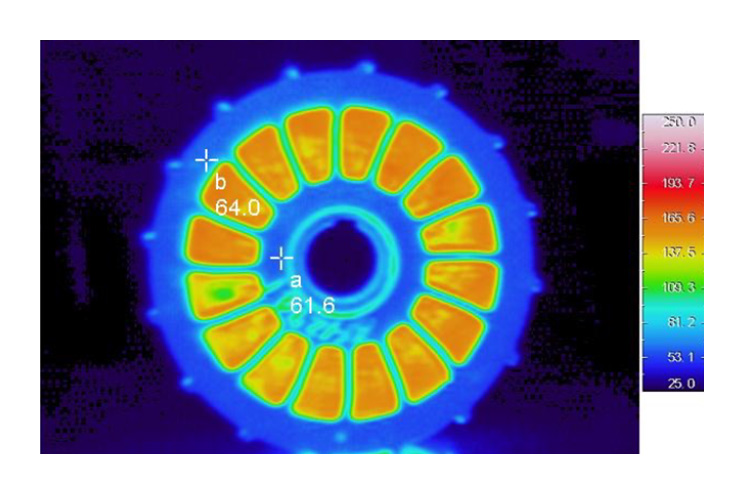
การกระจายอุณหภูมิในใบพัด โดยมองจากรูของเพลา
-
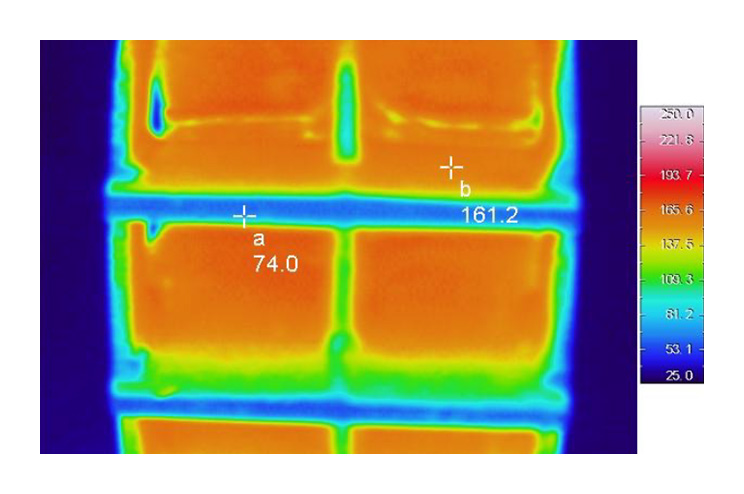
การกระจายอุณหภูมิในใบพัด โดยมองจากด้านข้าง

